
全站搜索

联系人:周经理
固 话:0573-82806563
传 真:0573-82806563
网 址:https://www.yhpgj.cn
地 址:浙江省嘉兴市海盐县百步镇胜利村韩家浜
10mm 厚铁板去焊疤,比普通薄板难度高很多。厚板焊疤通常更高,磨削量大,需要设备有足够刚性和稳定的磨削能力。如果设备结构单薄,加工时会震动,焊疤磨不平,效率也低。
判断一体机能带动,不能只看电机功率。功率是一个参考,但设备刚性、磨头接触情况、压力控制同样重要。有些设备功率不小,但机身轻、工作台不稳,加工厚板时仍然会抖。
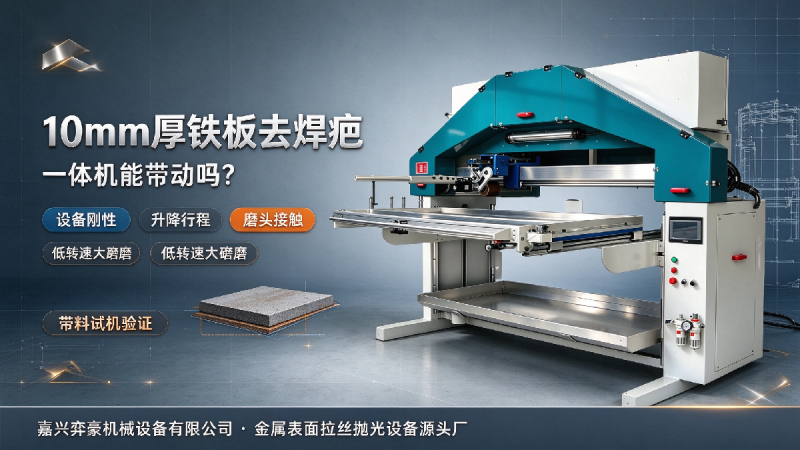
厚板去焊疤,首先看设备刚性。机身结构扎实,加工时抗变形能力强,磨头才能稳定接触焊缝。如果设备刚性差,磨头会弹跳,焊疤表面就会不平。
其次看磨头接触范围。有些一体机主要做薄板拉丝,磨头结构不适合大磨削量。如果磨头接触面积小、压力不足,厚板焊疤处理效率会很低。
升降行程也很重要。10mm 厚板本身厚度大,加上焊疤高度,设备需要足够行程才能接触到焊缝。如果行程不够,就算设备功率再大,也无法完成加工。
调速功能同样有帮助。厚板去焊疤通常需要较低速度和较大磨削量,速度太高容易打滑、发热。设备速度可调,更容易找到适合厚板的加工参数。
工厂在采购前,最好拿 10mm 厚铁板试机。看设备能不能一次磨平焊疤,有没有明显震动,加工后表面是否平整,效率是否满足预期。试机比看参数表更可靠。
另外,厚板加工时,操作工也要注意参数搭配。不要一开始就用最大压力,要逐步增加,观察设备负载和焊疤去除情况。压力过大,设备可能过载,还会影响砂轮寿命。
对很多结构件、机架、厚板箱体来说,10mm 厚铁板并不少见。如果工厂经常有这类工件,设备刚性必须优先考虑。
嘉兴弈豪机械设备有限公司的打磨拉丝一体机,适合钣金厂和不锈钢箱体厂使用。对于厚板焊疤较多的工厂,建议带料试机,验证设备的实际磨削能力。


