
全站搜索

联系人:周经理
固 话:0573-82806563
传 真:0573-82806563
网 址:https://www.yhpgj.cn
地 址:浙江省嘉兴市海盐县百步镇胜利村韩家浜
不锈钢箱体尤其是薄板箱体,在打磨拉丝过程中,很容易出现板面变形、边缘烧蚀、表面变色等问题,一直是让很多箱体厂头疼的难题。很多人以为是操作工技术不行,实际上核心原因是设备选型不对、参数匹配不合理,选对设备、调好参数,大部分问题都能避免。
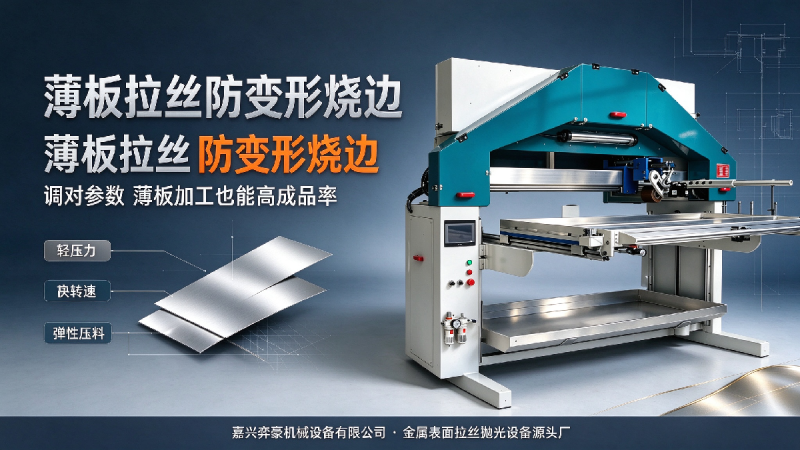
首先我们要明白问题产生的根源。不锈钢导热性差,磨削产生的热量不容易散发,会集中在加工区域,导致局部温度过高。温度过高一方面会让不锈钢板面退火变软,出现变形、翘曲;另一方面会导致表面氧化变色,形成黄蓝的烧痕,影响外观。尤其是 0.8mm 以下的薄板,本身刚性差,对温度更敏感,更容易出现问题。
从设备选型来看,首先要选带无极调速的机型。定速设备转速固定,加工薄板时转速过高,热量产生快,很容易烧板。而无极调速设备可以降低砂带线速度,减少单位时间的发热量,从根源上降低烧边风险。同时转速可调也能根据板材厚度灵活匹配,厚板用高速保证效率,薄板用低速避免烧损。
其次要选压力可调的机型。下压力度过大,不仅会让薄板变形,还会加剧摩擦,产生更多热量。优质的打磨拉丝一体机带有压力调节机构,加工薄板时调轻压力,轻轻接触磨削即可,既保证拉丝效果,又不会压弯板材。嘉兴弈豪的打磨拉丝机采用弹性压料结构,压力均匀可调,对薄板非常友好,能有效减少变形问题。
第三要关注砂带张紧与纠偏结构。砂带跑偏、张力不均,会导致局部磨削量过大,出现局部烧边、纹路不均。好的设备带有自动纠偏装置,砂带运行稳定,磨削均匀,不会出现局部过磨的问题。
除了设备选型,参数调整也非常关键。加工薄不锈钢板时,要记住三个原则:低速、轻压、快走。 转速方面,根据板材厚度调整,板越薄转速越低。0.5mm 的薄板,转速调到常规的 60%-70% 即可,不要追求高速。 压力方面,以砂带刚好接触板面、能拉出清晰纹路为准,压力越小越好,避免板面受力变形。 进给速度方面,可以适当加快进给,减少砂带在同一位置的停留时间,避免热量堆积。
另外,耗材选择也有影响。加工薄板尽量选用锋利的新砂带,锋利的砂带切削顺畅,不需要太大压力,发热量也小;钝砂带磨削费力,会产生更多热量,更容易烧板。目数选择上,不要一次跳太多目数,循序渐进,减少每一道的磨削量,也能降低发热量。
还有一个实用技巧:如果批量加工薄板,可以在工件下方垫一块平整的垫板,增加工件刚性,减少加工时的振动与变形。垫板要平整干净,避免有颗粒硌伤工件背面。
总的来说,不锈钢薄板拉丝变形烧边,不是无解的难题。选一台带无极调速、压力可调的打磨拉丝一体机,配合合理的参数与耗材,就能大幅降低不良率,提升成品品质。对于主打不锈钢箱体的工厂来说,在设备上的投入,很快就能通过减少报废品收回来。


