
全站搜索

联系人:周经理
固 话:0573-82806563
传 真:0573-82806563
网 址:https://www.yhpgj.cn
地 址:浙江省嘉兴市海盐县百步镇胜利村韩家浜
手自一体打磨拉丝机的核心优势,就是兼顾自动模式的效率和手动模式的灵活。但很多采购者会疑惑,自动模式比手动模式到底快多少?两种模式分别适合什么情况?搞清楚这个问题,才能在生产中合理搭配,最大化设备价值。
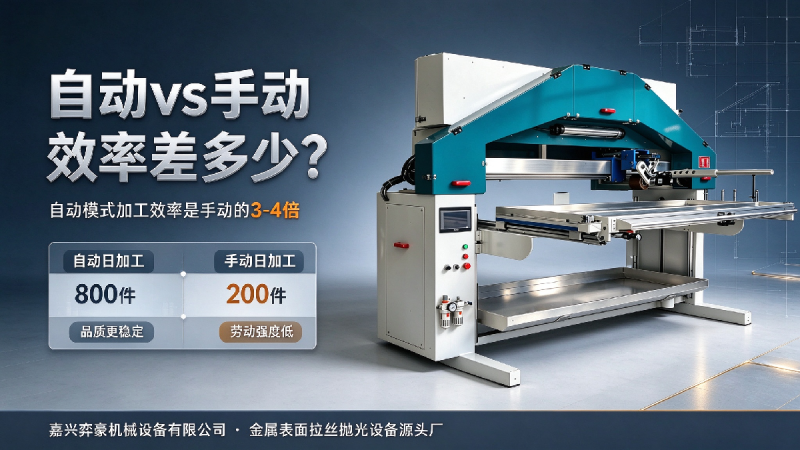
我们以常规 600mm 宽的箱体面板为例,分别测试两种模式的加工效率。 手动模式下,操作工需要手持工件或推动工作台,逐件加工。熟练工处理一件标准箱体面板的打磨 + 拉丝,大概需要 2-3 分钟,一小时大概能做 20-30 件,一天 8 小时大概 160-240 件。而且手动模式效率受操作工熟练度和体力影响很大,连续工作几小时后,速度会明显下降,品质也会波动。
自动模式下,工件放在工作台上自动进给,一次走刀完成加工。同样的箱体面板,一件仅需 30-40 秒,一小时能做 80-100 件,一天 8 小时大概 640-800 件,效率是手动模式的 3-4 倍。而且自动模式进给速度稳定,不会因为人员疲劳下降,全天产能都很稳定。
从数据上看,批量加工时自动模式的效率优势非常明显。但手动模式也有不可替代的价值,它的优势在于灵活,适合处理特殊工件。比如局部有深焊疤的工件,自动模式一次走刀可能磨不干净,手动模式可以针对局部重点打磨;比如异形件、边角位置,自动模式加工不到,手动模式可以灵活处理;比如小批量打样,调自动模式麻烦,手动模式直接就能做。
在实际生产中,通常是两种模式搭配使用:规整的批量工件用自动模式高效加工,提高整体产能;特殊部位、异形件、补加工用手动模式精细处理,保证品质。这样搭配,既有效率又有灵活性,比纯手动或纯自动设备都更实用。
嘉兴弈豪的手自一体打磨拉丝一体机,自动模式下进给速度无极可调,可根据工艺要求调整加工速度;手动模式下工作台移动顺畅,操作省力,两种模式切换简单,能很好地适配不同的加工场景。
很多工厂会问:能不能一直用自动模式,不用手动?如果工件全部是规整的平面件,没有局部瑕疵和异形部位,理论上可以全用自动模式。但实际生产中,钣金件多少都会有焊疤、划痕,完全规整的工件很少,所以手动模式基本都是必备的辅助功能。
还有一个误区要澄清:不是自动模式就一定比手动模式品质好。对于经验丰富的老操作工,手动处理局部瑕疵的效果可能比自动更好;但对于普通操作工,自动模式的一致性更好,品质更稳定。整体来看,自动模式的平均品质更高,因为它排除了人为因素的影响,每一件的参数都一样,纹路深浅一致。
总结来说,批量加工自动模式效率是手动的 3-4 倍,适合标准化工件;手动模式灵活性强,适合特殊工件与补加工。对于绝大多数钣金厂和箱体厂来说,手自一体的双模式设计,是效率与灵活性的最优解。


