
全站搜索

联系人:周经理
固 话:0573-82806563
传 真:0573-82806563
网 址:https://www.yhpgj.cn
地 址:浙江省嘉兴市海盐县百步镇胜利村韩家浜
对很多钣金厂来说,板材厚度不统一是常态。今天加工 0.5mm 薄板,明天加工 2mm 常规板,后天又要处理 5mm 以上厚板。如果设备只能适应某一个厚度范围,生产就会很被动。
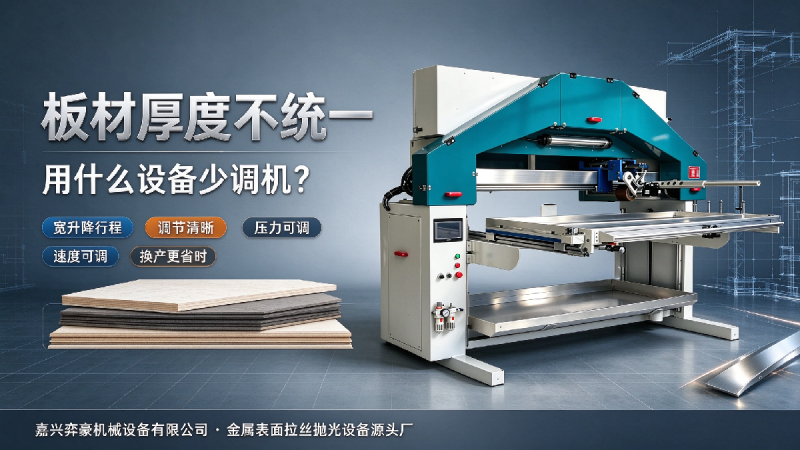
选择适合多厚度加工的设备,首先要看升降行程。升降范围越大,设备能覆盖的板材厚度通常越宽。但行程并不是越大越好,还要看调节是否清晰、定位是否稳定。如果调节全靠手感,换板厚时还是要反复试机。
其次要看调节结构。好的设备应该有明确的高度指示或刻度参考,操作工能根据板材厚度快速调整。这样即使换板厚,也不需要每次都磨好几次才找到合适位置。
压力控制也很关键。薄板对压力敏感,压力大了容易变形;厚板需要一定磨削量,压力小了效率低。如果设备压力固定,就很难同时适应薄板和厚板。具备压力调整能力,设备才能在不同厚度之间找到更合适的加工参数。
调速功能同样重要。薄板加工更要控制热量,厚板加工更关注磨削效率。如果设备速度固定,薄板可能烧边,厚板可能磨不动。无极调速能让设备在不同厚度之间切换参数,提高适配性。
工作台稳定性也不能忽略。薄板加工时,工作台不平会导致局部受力过大;厚板加工时,刚性不足会导致震动和尺寸不稳。因此,设备结构要扎实,工作台要平整。
如果工厂板材厚度差异大,建议在采购前做厚度覆盖测试。拿 0.5mm、2mm、5mm 等不同厚度的工件试机,看设备调整是否方便,加工是否稳定。不要只看参数表,要看实际加工表现。
另外,工厂还要考虑产品的主要厚度区间。如果大部分工件集中在 1-3mm,少量是薄板和厚板,设备只要能覆盖这些范围即可;如果薄板和厚板都很多,就要优先选择升降范围宽、参数灵活的设备。
嘉兴弈豪机械设备有限公司的打磨拉丝一体机,支持厚薄板通用,适合钣金厂和不锈钢箱体厂使用。对于板材规格多、厚度差异大的工厂来说,这种设备能减少换产调机时间,提高生产灵活性。


