
全站搜索

联系人:周经理
固 话:0573-82806563
传 真:0573-82806563
网 址:https://www.yhpgj.cn
地 址:浙江省嘉兴市海盐县百步镇胜利村韩家浜
在不锈钢电控箱、设备外壳、配电箱等箱体类产品的生产中,焊接后的焊疤处理一直是耗时耗力的工序。不少中小箱体厂依然采用人工手持角磨机打磨的方式,表面上设备投入少,实则综合成本很高,还伴随品质不稳定、招工难等问题。随着打磨拉丝一体机的普及,越来越多工厂开始用设备替代人工,这笔账到底划不划算,我们可以从三个维度来算。
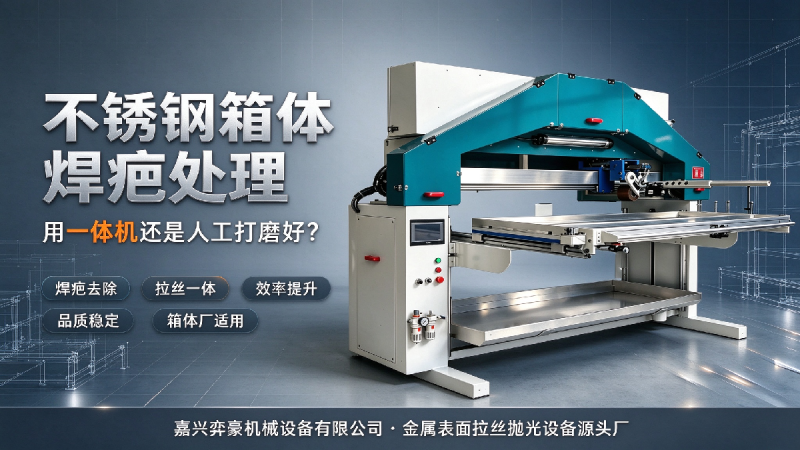
首先是人工成本的差异。按照当前钣金行业的用工行情,一名熟练打磨工的月工资普遍在 6000-8000 元,还包含社保、食宿等隐性成本。人工打磨焊疤,一名工人一天 8 小时大概能处理 30-40 个标准箱体,且长时间作业后疲劳会导致效率下降、品质波动。而一台打磨拉丝一体机,仅需一名普工上下料,一天可处理 120-150 个箱体,效率是人工的 3-4 倍。
按单班计算,一台设备一年可节省 2-3 名熟练工的用工成本,仅工资支出一年就能节省十几万。更重要的是,普工经过简单培训就能操作设备,不用依赖熟练打磨工,解决了招工难、人员流动影响产能的问题。嘉兴弈豪的打磨拉丝一体机操作界面简洁,参数预设清晰,普通操作工半天就能上手独立作业,大大降低了用人门槛。
其次是耗材与品质成本。人工打磨使用的砂轮片消耗快,且打磨力度不均,容易出现打磨过度导致工件报废,或者打磨不到位需要返工的情况。行业内人工打磨的返工率通常在 8%-15%,返工不仅浪费耗材,还占用产能,延误订单交付。而一体机采用布基砂带打磨,切削均匀,焊疤去除量可控,纹路一致性高,返工率可控制在 2% 以内。虽然砂带单价比砂轮片高,但单件耗材成本反而更低,且成品率提升带来的收益更为可观。
以常规不锈钢配电箱为例,人工打磨单件耗材成本约 0.8 元,返工损耗折算约 1.2 元,合计单件成本 2 元;使用一体机加工,单件耗材成本约 0.5 元,返工损耗折算 0.2 元,合计 0.7 元,单件就能节省 1.3 元。按年加工 10 万件计算,仅耗材与损耗就能节省 13 万元。
第三是产能与订单收益。人工打磨产能有限,遇到大订单时只能靠加班或临时招工,不仅加班成本高,还容易因赶货出现品质问题,丢失客户。一体机加工效率稳定,可承接更大批量的订单,提升工厂接单能力。同时统一的拉丝纹路品质,也能提升产品溢价空间,助力工厂承接更高端的订单。
当然,设备采购需要初期投入,但从长期运营来看,通常 1-2 年就能通过人工与耗材的节省收回成本,后续就是纯收益阶段。对于月产量稳定在 2000 件以上的不锈钢箱体厂来说,替换成一体机加工,是一笔非常划算的投入。
需要注意的是,不同厂家的设备效率、稳定性差异较大,成本回收周期也会不同。建议工厂采购前实地试机,用自己的工件测算真实加工效率与耗材成本,再结合自身产能情况选择合适的机型。


