
全站搜索

联系人:周经理
固 话:0573-82806563
传 真:0573-82806563
网 址:https://www.yhpgj.cn
地 址:浙江省嘉兴市海盐县百步镇胜利村韩家浜
做五金、钣金、汽配加工的实体老板,近几年应该都有同感:工厂最大的压力,不再是订单少,而是人工成本高、熟手留不住、生产不稳定。
尤其金属打磨、乱纹拉丝这个基础工序,看似简单,却是很多中小型加工厂的“吞利润岗位”。大部分中小工厂至今还在沿用传统手动气动打磨盘作业,这种传统人工模式,在当下的用工环境和环保标准下,已经越来越难适配精细化生产需求。
今天结合一线工厂真实工况,纯分享行业痛点和优化思路,聊聊打磨工序该如何合理降本、稳步增效,帮实体企业避开无效损耗。
首先,整个行业都面临不可逆的打磨用工断层问题。
打磨是车间里公认的苦累工种,长期手持打磨设备作业,设备震动大、体力消耗高,作业环境粉尘多、舒适度低。过去70、80后工人愿意踏实吃苦,撑起了工厂基础工序生产。但现在90后、00后新生代工人,几乎不愿涉足打磨、抛光这类脏累岗位。
这就造成了行业普遍现状:资深老师傅逐年流失、无人接班,新工人招聘难度极大。为了保障生产线不停摆,工厂只能不断上调打磨岗位薪资,江浙沪一带熟练打磨工月薪普遍居高,再叠加加班费、社保、岗位补贴、工伤防护成本,一个打磨工位的综合支出,每年都是一笔不小的开支。
最无奈的是,即便薪资持续上涨,依旧面临人员流动性大的问题。工人不稳定,产能就不稳定,旺季订单集中时,缺人就意味着无法按时交货,只能推单、丢单,很多工厂不是没订单,是有人接、没人做,白白错失盈利机会。
其次,人工打磨的品质不稳定性,悄悄吃掉工厂大量利润。
金属乱纹打磨、拉丝对工艺均匀度要求很高,尤其是新能源配件、精密阀体、徽章小件、钣金工件,对纹理疏密、深浅、平整度都有规范标准。
但纯手动气动打磨,完全依赖工人经验和状态。工人疲劳作业、手法偏差、力度不均,都会导致同批次产品纹理参差不齐,有的纹路过深、有的偏浅,还容易出现边角塌边、表面划痕、瑕疵等问题。
批次品质不统一,直接带来两大损耗:一是返工率高,瑕疵工件需要二次打磨、修补,浪费耗材和工时;二是良品率受限,品质不稳定很难承接中高端长期订单,客户复购和验厂通过率都会受到影响。很多工厂忙活一整天,利润全耗在返工和售后沟通上。
再者,传统开放式打磨,存在环保与车间管理隐患。
手动气动打磨属于开放式作业,作业过程中会产生大量金属粉尘,无法集中收集处理。一方面,车间粉尘堆积,作业环境差,容易影响工人身体健康,也是工人不愿长期做打磨岗位的核心原因之一;另一方面,现阶段环保检查日趋规范严格,无组织粉尘排放,很容易触发整改要求,给工厂正常生产带来不确定性。
不少工厂为了达标,投入资金改造通风、除尘设备,但传统人工打磨的作业模式无法从根源解决扬尘问题,投入成本高、改善效果有限,一直是很多老板的心头难题。
在实体行业利润透明、竞争加剧的当下,工厂想要盈利,核心不在于盲目扩产,而在于优化工序、减少浪费、稳定产能。针对打磨工序招工难、成本高、品质乱、不环保的痛点,越来越多中小工厂开始采用自动化乱纹打磨设备,替代传统纯人工打磨模式,做工序升级优化。
不同于人工粗放式作业,自动化乱纹拉丝打磨设备,适配中小工厂批量生产需求。设备程序化作业,纹理参数可固定,能保障整批工件纹路均匀统一,大幅降低人为操作带来的瑕疵和返工损耗,稳定产品品质。
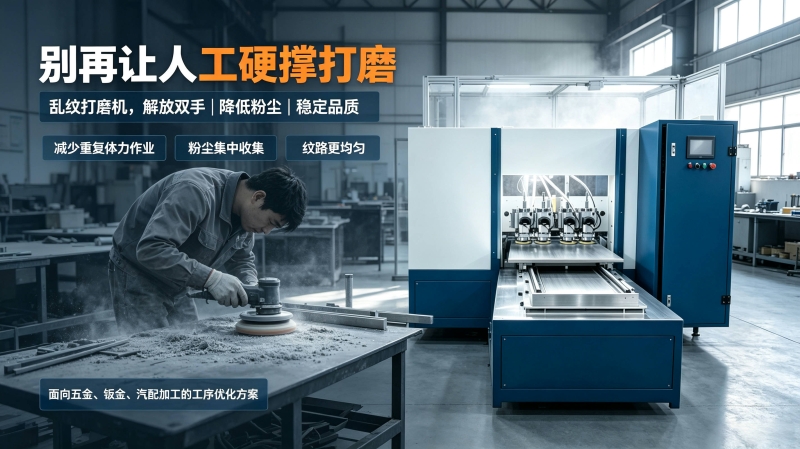
同时设备操作门槛低,无需依赖资深打磨老师傅,普通员工简单培训即可操作,一人可兼顾多台设备作业,有效减少打磨工位用工数量,缓解工厂招工压力,长期降低人工综合成本。
更贴合合规生产需求的是,设备搭配封闭式除尘结构,粉尘集中收集处理,从源头改善车间作业环境,减少无组织扬尘,适配当下环保生产标准,让工厂生产更稳定、更合规。
实体制造业的转型升级,从来不是追求高端花哨的设备,而是贴合工厂实际,解决真实难题。
告别粗放式人工打磨,用轻量化自动化设备优化基础工序,不用再被用工难、成本高、品质不稳的问题束缚,既能稳住产能和品质,又能降低管理和合规风险,这也是当下中小加工企业提质增效、稳住利润的务实选择。
希望今天的行业分享,能给深耕五金加工的同行们,带来一点工序优化的参考与启发。


